东莞喷涂厂分析机柜大多冷轧钣金,焊缝多、折边尖角多、腔体凹槽多,下面是外协加工容易遇到的缺陷,适合来料检验、跟单验收。
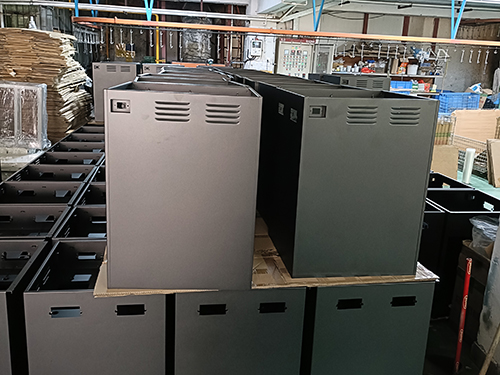
1. 附着力不良 / 涂层起皮、脱落
现象:划格测试胶带一拉,成片掉粉;磕碰就整块起皮
原因:
- 前处理除油不干净,板面残留拉伸油、防锈油
- 磷化失效、水洗不干净,工件表面盐类残留
- 磷化后未烘干,带水进喷房
- 固化温度不足、烘烤时间不够,粉末没有完全交联固化
重点位置:机柜焊缝、折角、边角最容易附着力差
2. 边角露底
现象:折边尖角、孔边、内凹槽透出钢板底色,膜厚不足
原因:
- 静电尖端放电,边角粉末不容易吸附
- 钣金尖角没有倒 R 角,静电排斥
- 喷枪角度不到位,内腔、折角没有补喷
> 机柜门框、安装孔、折弯转角是重灾区
3. 橘皮(表面凹凸像橘子皮)
现象:表面不光滑,纹理粗糙,光泽不均匀
原因:
- 膜厚喷太厚(>120μm)
- 喷枪离工件太近、出粉量过大
- 粉末流平性差、固化升温过快
- 流水线速度、炉温曲线异常
4. 颗粒、黑点、杂质
现象:表面凸起硬颗粒、小黑点、纤维毛屑
原因:
- 回收粉末没有过筛,混入杂质
- 喷房、固化炉内壁积粉掉落
- 钣金打磨粉尘、车间灰尘、挂具铁锈掉落
- 粉末受潮结块
5. 针孔、气泡
现象:细小针刺小孔,严重伴随鼓泡
原因:
- 钣金板面有水、压缩空气含水含油
- 焊缝孔隙、板材内水汽在烘烤时受热膨胀
- 膜厚一次性喷太厚,水汽被封在涂层内部
- 磷化水洗不干净残留盐分
6. 缩孔(鱼眼)
现象:圆形小凹坑,坑中心常有小点,局部像小酒窝
原因:**油污污染**是头号元凶
- 工件残留硅油、润滑油、脱模剂
- 空压机油水分离器失效,压缩空气带油
- 喷房环境被硅油污染(车间其他工序用硅类润滑剂很难清理)
7. 色差、光泽不一致
现象:同批机柜颜色深浅不一,同一台柜平面与折边光泽不一样
原因:
- 不同批次塑粉混用
- 炉内温差大,不同位置固化程度不同
- 新旧回收粉比例波动
- 换色时喷房、管路没有彻底清干净
8. 流挂、积粉
现象:垂直门板、侧板粉末往下流淌形成条状堆积,角落堆粉很厚
原因:膜厚超标、出粉量太大、一次喷太厚;固化前粉末熔融流淌。机柜门板大面积垂直面容易出现。
9. 焊缝缺陷(机柜特有高频问题)
- 焊缝气孔、焊渣 → 喷完之后出现针孔、凹陷
- 焊缝缝隙藏水藏油,烘烤后起泡、返锈
改善:焊后打磨、补原子灰,彻底清洗烘干再喷涂
10. 返锈、涂层下生锈
现象:喷涂一段时间后,涂层下面往外鼓锈点
原因:
- 钣金有锈点,前处理除锈不彻底直接喷粉
- 磷化质量差;涂层针孔,水汽渗入基材
- 盐雾不达标,潮湿环境机柜容易出现
11. 挂点不良(挂钩位置)
现象:挂具接触点露底、打火电击斑
原因:挂点导电不良、静电打火;下挂后修补不到位。
12. 擦花、划伤
现象:下线转运、堆叠、包装造成表面划痕
原因:工件冷却不足就堆叠,周转磕碰,包装保护不足
 服务咨询热线:138-2360-4876

 手机网站

